Nuo medienos apdirbimo įrankių pasirinkimo priklauso gaminio paviršiaus kokybė, profilio tikslumas, darbo našumas ir staklių apkrova. Tas pats įrankis netinka visoms operacijoms: vieni pjovikliai skirti intensyviai serijinei gamybai, kiti – specializuotiems arba vienetiniams darbams. Reikšmę turi įrankio konstrukcija, pjovimo dalies medžiaga, leistinas sukimosi greitis, balansavimas, tvirtinimo tikslumas ir galimybė įrankį pakartotinai galąsti ar restauruoti.
CNC staklės ir įrankių servisas
Skaitmeninės CNC frezavimo, profiliavimo ir galandimo staklės leidžia pagal brėžinį arba gaminio pavyzdį pagaminti vienetinius profilinius peilius, frezas ir jų komplektus. Tokie įrankiai naudojami gaminant nestandartinius baldus, laiptus, langus, duris, dailylentes, karnizus, bagetus, rąstų jungtis ir kitas profiliuotas detales.
CNC įranga svarbi ir įrankių priežiūrai. Automatizuotai galandant galima tiksliau pakartoti pjovimo geometriją, išlaikyti vienodą peilių aukštį bei sumažinti radialinį ir ašinį mušimą. Tačiau galutinis rezultatas priklauso ne vien nuo staklių. Būtina įvertinti įrankio būklę, lydinio savybes, leistiną nuėmimo dydį ir gamintojo nustatytas galandimo sąlygas.
Medienos apdirbimo įrankių naudojimas
Įrankio patikimumas ir naudojimo trukmė labai priklauso nuo eksploatacijos. Pjovimo briaunas pažeidžia medienoje likę vinys, varžtai, akmenukai ar kiti svetimkūniai. Įrankis taip pat greičiau dėvisi, kai dirbama netinkamu padavimo greičiu, viršijamos leistinos apsukos, pjaunama atšipusiomis briaunomis arba nepakankamai pašalinamos drožlės.
Serijinėje gamyboje svarbus našumas, greitas peiliukų pakeitimas ir mažos prastovos. Vienetiniams darbams dažniau pasirenkami konkrečiam profiliui pagaminti peiliai ar frezos. Nestandartinis įrankis leidžia reikiamą profilį suformuoti per vieną praėjimą, tačiau jį projektuojant turi būti žinomos staklių charakteristikos, ruošinio medžiaga, padavimo kryptis ir numatomas darbo režimas.
Įrankių asortimentas ir galimybės
Medienos apdirbimui naudojami obliavimo ir profiliniai peiliai, obliavimo bei frezavimo galvutės, diskiniai pjūklai, grąžtai, nužievinimo peiliai, kotinės frezos, įrankiai su prilituotomis greitapjūvio plieno ar kietlydinio plokštelėmis ir frezos su keičiamais kietlydinio peiliukais.
Įrankio tipas parenkamas pagal apdirbamą medžiagą ir operaciją. Minkštai ar kietai medienai, klijuotai medienai, MDF, laminuotoms arba kitomis dangomis padengtoms plokštėms gali reikėti skirtingos pjovimo geometrijos ir pjovimo dalies medžiagos. Svarbūs ir staklių parametrai: veleno skersmuo, sukimosi kryptis, apsukų diapazonas, padavimo greitis, variklio galia bei įrankio tvirtinimo būdas.
Įrankių remontas ir galandimas
Kartu su įrankiu turi būti pateikiami pagrindiniai naudojimo duomenys: leistinas sukimosi greitis, padavimo kryptis, tvirtinimo reikalavimai ir galandimo ribos. Įrankio naudojimo trukmė priklauso nuo darbo intensyvumo, apdirbamos medžiagos, pjovimo režimo ir galandimo kokybės.
Plieninis frezos ar pjūklo korpusas gali būti naudojamas ilgai, jeigu nėra deformuotas, įtrūkęs ar kitaip pažeistas. Įrankį su prilituotomis plokštelėmis dažnai galima restauruoti, pakeičiant pažeistas pjovimo dalis ir iš naujo jį išgalandant. Po remonto būtina patikrinti geometriją, mušimą, tvirtinimo angą ir balansą. Vien prilituoti naują plokštelę neužtenka – įrankis turi būti saugus dirbti numatytomis apsukomis.
Frezų konstrukcija
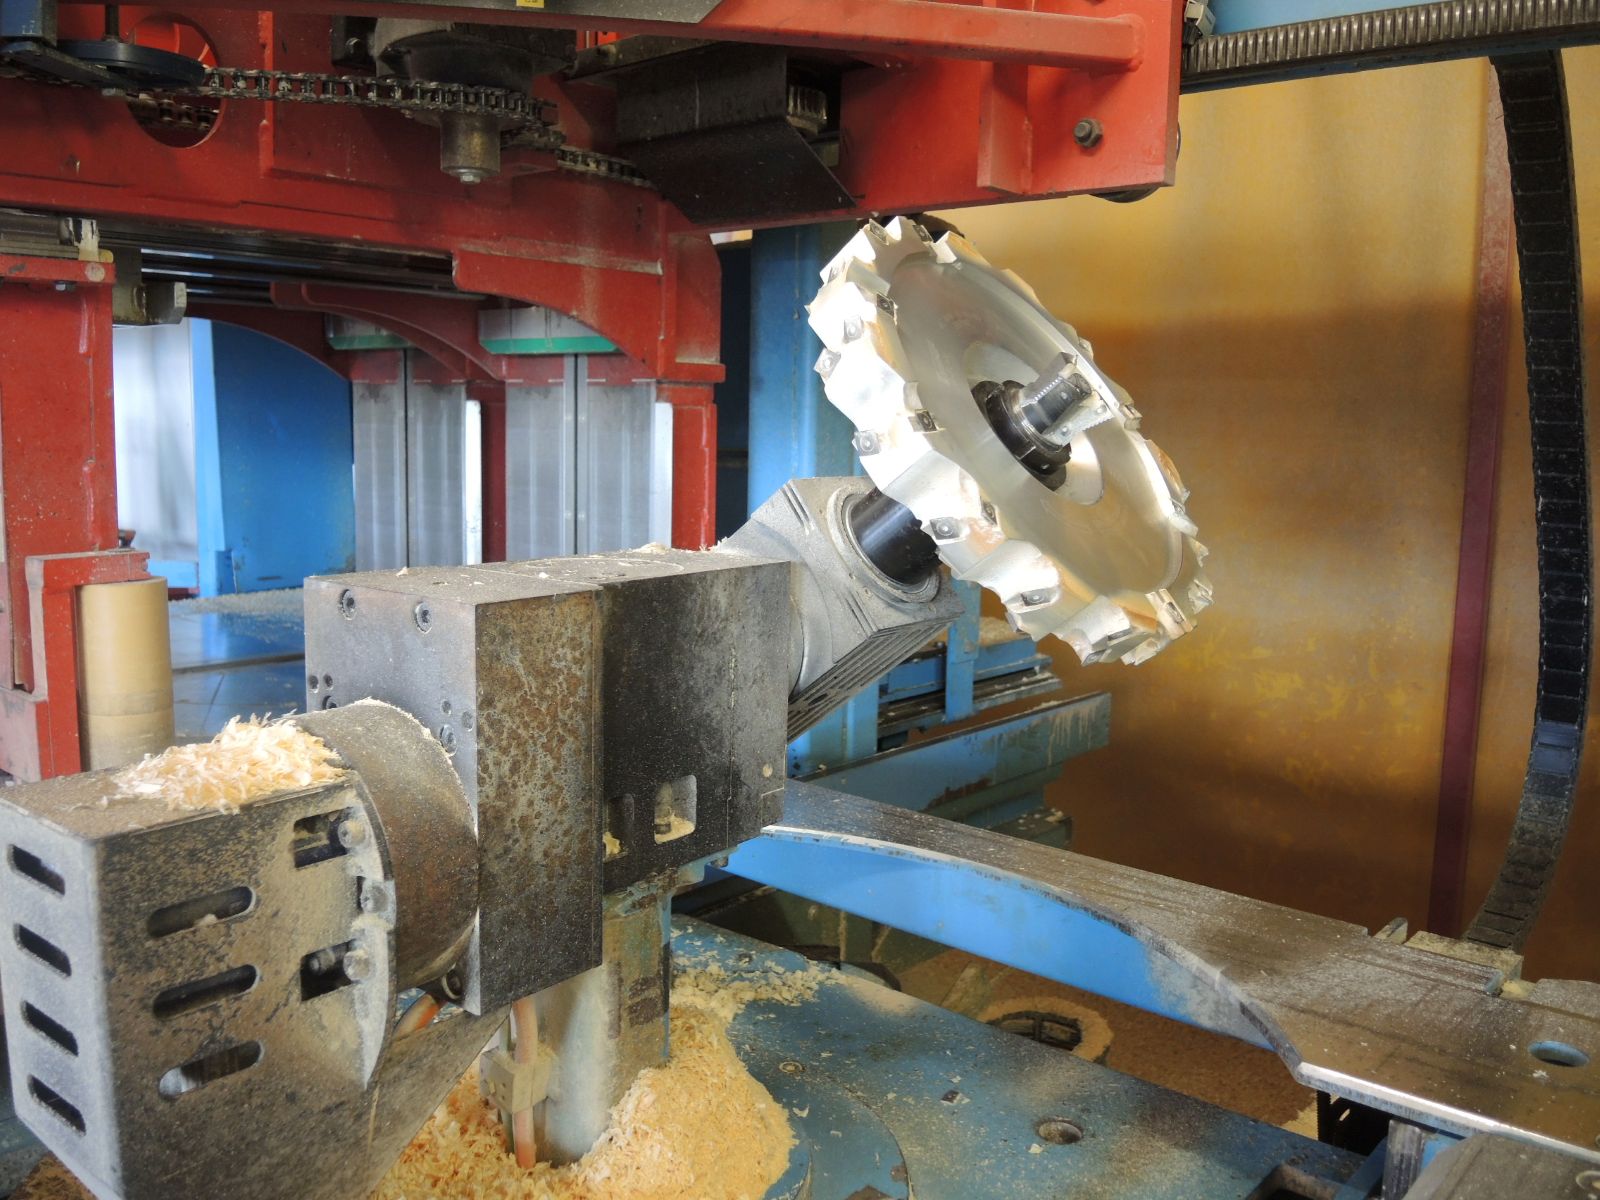
Frezavimo įrankiai būna monolitiniai, su prilituotomis pjovimo plokštelėmis arba keičiamais peiliukais. Monolitinio įrankio pjovimo dalis ir korpusas sudaro vientisą konstrukciją. Frezose su prilituotomis plokštelėmis naudojamas greitapjūvis plienas arba kietlydinis. Frezose su keičiamais peiliukais atšipusi pjovimo dalis pakeičiama, todėl įrankį galima greičiau paruošti darbui ir tiksliau išlaikyti numatytą profilį.
Keičiamų peiliukų sistema paprastai kainuoja daugiau už paprastą profilinę frezą, tačiau serijinėje gamyboje gali sutrumpinti prastovas. Ar toks sprendimas ekonomiškas, priklauso nuo gamybos apimties, profilio sudėtingumo, peiliukų kainos ir jų keitimo dažnio.
Frezos korpuso forma turi įtakos drožlių pašalinimui, oro srautui ir triukšmui. Netinkamai šalinamos drožlės gali pakartotinai patekti tarp pjovimo briaunos ir ruošinio, kaitinti įrankį ir bloginti paviršiaus kokybę. Tačiau mažesnis triukšmas ar geresnis drožlių išmetimas negali būti vertinamas vien pagal išorinę korpuso formą – svarbi visa įrankio, staklių ir nutraukimo sistemos sąveika.
Mušimas, tvirtinimo anga ir balansavimas
Frezavimo kokybei didelę įtaką turi radialinis ir ašinis įrankio mušimas. Jį lemia frezos korpuso tikslumas, tvirtinimo angos ir stebulės būklė, veleno mušimas, užteršti atraminiai paviršiai bei netolygiai sumontuoti peiliai. Kuo didesnis mušimas, tuo nevienodžiau dirba pjovimo briaunos, greičiau dyla labiausiai išsikišęs peilis ir ryškėja paviršiaus bangelės.
H7 žymėjimas nusako angos matmens tolerancijos lauką, tačiau pats savaime neapibrėžia viso įrankio tikslumo. Reikalinga tolerancija parenkama pagal konkrečią veleno ir angos suleidimo sistemą, gamintojo dokumentaciją bei darbo sąlygas. Taip pat turi būti vertinamas angos cilindriškumas, atraminių paviršių statmenumas ir veleno būklė.
Balansavimo reikalavimas priklauso nuo įrankio masės, skersmens, konstrukcijos ir didžiausio leistino sukimosi greičio. Balansavimo kokybės klasė, pavyzdžiui, G6,3, turi būti vertinama kartu su nurodytu darbiniu greičiu. Todėl teiginys, kad visiems medienos apdirbimo įrankiams privaloma viena universali klasė, būtų netikslus. Didėjant apsukoms, leidžiamas likutinis disbalansas mažėja, o įrankio tvirtinimo ir patikros reikalavimai griežtėja.
Pjovimo plokštelės ir peiliukai
Įrankio našumas priklauso nuo pjovimo briaunos medžiagos, geometrijos, plokštelės storio, galandimo tikslumo ir darbo režimo. Kietlydinio briaunos paprastai ilgiau išlaiko aštrumą apdirbant abrazyvias plokštes, o greitapjūvis plienas tam tikrais atvejais pasirenkamas dėl briaunos tvirtumo ir galimybės suformuoti sudėtingą profilį. Universalios medžiagos visoms užduotims nėra.
Atšipęs įrankis didina pjovimo jėgą ir temperatūrą, gali plėšti medienos plaušą, palikti pridegimų arba apkrauti staklių veleną. Galandimo nereikėtų atidėti iki tol, kol paviršiaus kokybė tampa akivaizdžiai bloga. Laiku pagaląsta briauna paprastai reikalauja mažesnio metalo nuėmimo, todėl įrankį galima galąsti daugiau kartų.
Įrankių pasirinkimo kriterijai
Vertinant įrankį neužtenka palyginti vien jo kainą ar išorinę išvaizdą. Reikia įvertinti:
ar įrankis suderinamas su konkrečiomis staklėmis ir jų apsukomis;
kokiai medžiagai ir operacijai jis skirtas;
kokia galima padavimo kryptis ir sparta;
ar numatyta apsauga nuo peiliuko pasislinkimo;
kaip tikrinamas mušimas ir balansas;
kiek kartų įrankį galima galąsti arba restauruoti;
ar lengvai gaunami keičiami peiliukai ir kitos dalys;
kiek kainuoja vienos detalės apdirbimas, įskaičiavus prastovas ir priežiūrą.
Pigiau įsigytas įrankis nebūtinai bus ekonomiškesnis, jeigu jis greitai atšimpa, reikalauja dažnų reguliavimų arba neužtikrina reikiamos paviršiaus kokybės. Kita vertus, sudėtinga ir brangi konstrukcija nėra būtina retai atliekamai vienetinei operacijai. Įrankis turi būti parenkamas pagal realų gamybos procesą, o nestandartinio profilio atveju – pagal tikslų brėžinį, ruošinio medžiagą ir staklių parametrus.
Nestandartinės metalo konstrukcijos
Medienos apdirbimo įrankių gamintojai neretai gamina ir nestandartines metalo detales ar įrangą: krumpliaračius, žvaigždutes, konvejerių bei automatizuotų linijų dalis, ciklonus, filtrus, drožlių ir pjuvenų nutraukimo įrangą, ventiliatorius, vamzdynus, talpas bei bunkerius. Tokiems gaminiams taikomi kitokie projektavimo ir saugos reikalavimai, todėl jų negalima vertinti vien pagal medienos pjovimo įrankiams taikomus kriterijus.
Statybų ir būsto gido Asa.lt informaciją atgaminti visuomenės informavimo priemonėse bei interneto tinklalapiuose be raštiško UAB "IKS" sutikimo draudžiama